Abkant Bükümde Doğru Parça İçin 5 Tasarım Kuralı
Bükümde çatlayan kenar, tutmayan ölçü ve iz alan yüzeyin nedeni çoğu zaman tezgâh değil, çizimdir. Tasarım aşamasında dikkat edilecek beş kural.
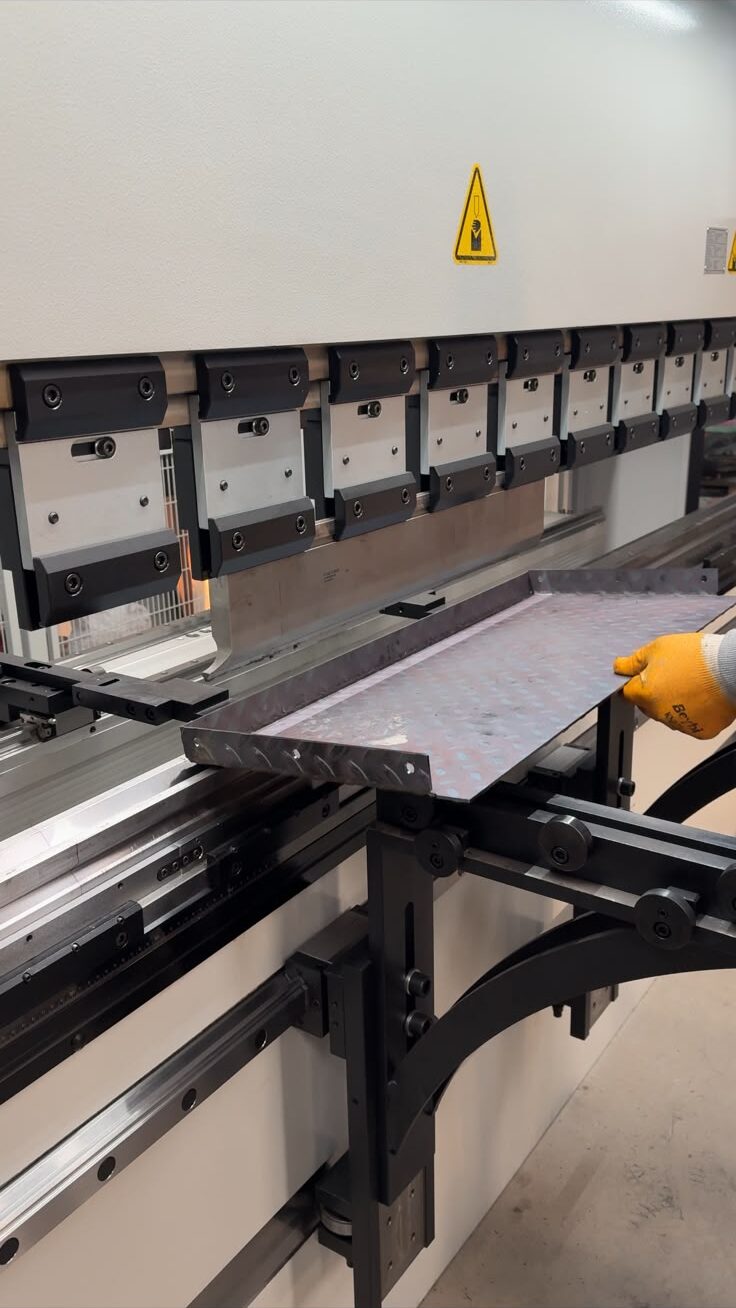
CNC abkant çizimdeki açıyı verir; ancak çizim büküm fiziğine uymuyorsa sonuç ya çatlar ya da ölçüye gelmez. Aşağıdaki beş kural, bize gelen dosyalarda en sık düzelttiğimiz noktalardır.
1. Büküm payını baştan hesaplayın
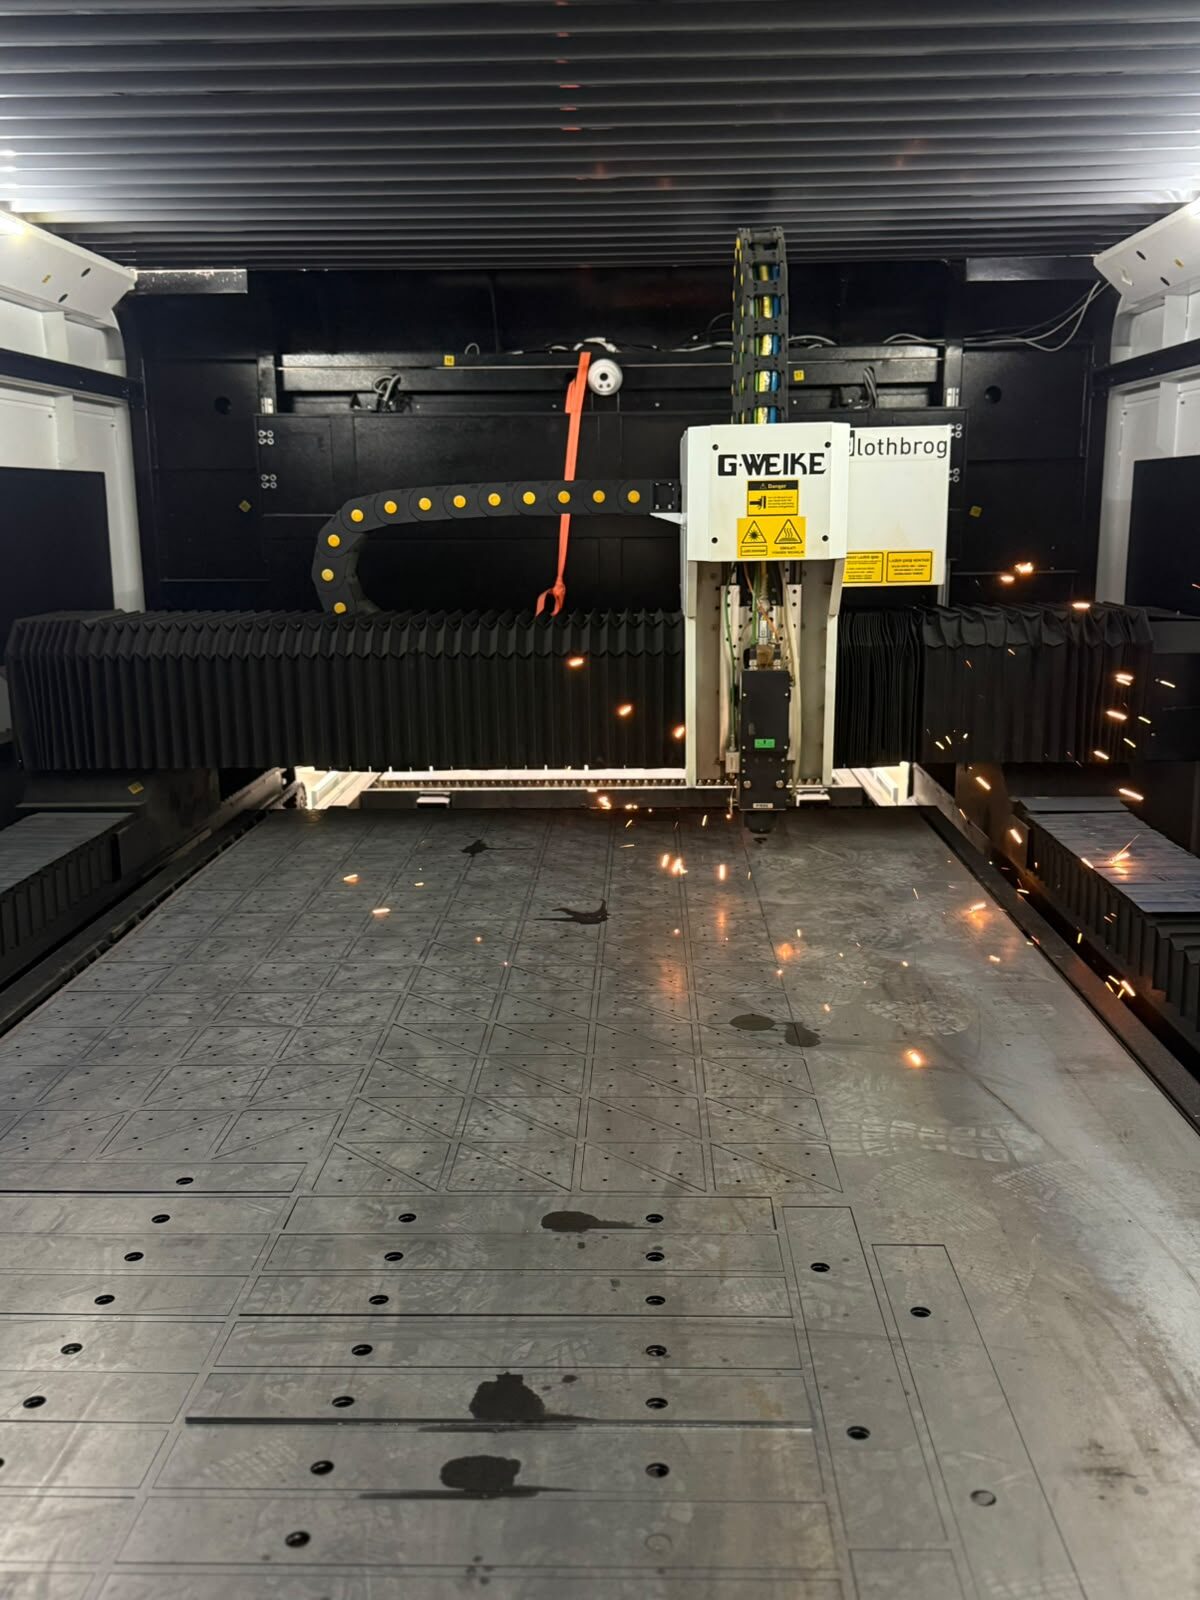
Sac bükülürken dış yüzey uzar, iç yüzey kısalır. Açınım boyu bu yüzden düz ölçülerin toplamı değildir; kalınlık ve iç yarıçapa bağlı bir "K faktörü" ile hesaplanır. Lazer kesim ve büküm aynı atölyede olduğunda bu payı kesim programında biz hesaplıyoruz; parça büküldüğünde tam ölçüye gelir.
2. Minimum flanş boyuna uyun
Bükülen kenarın alt kalıba oturabilmesi için belli bir uzunluğu olmalıdır. Kaba kural: flanş boyu, kullanılan V kalıbın açıklığının yarısından kısa olamaz. 3 mm sacda bu genellikle 12-15 mm demektir. Daha kısa flanş istenirse kalıp değişir ya da parça tutmaz.
3. İç yarıçapı kalınlıktan küçük seçmeyin
Keskin iç köşe istemek çatlamaya yol açar; özellikle alüminyum ve yüksek mukavemetli saclarda. İç yarıçapın en az malzeme kalınlığı kadar olması hem güvenli hem de standart kalıpla üretilebilir olmasını sağlar.
4. Delikleri büküm çizgisinden uzak tutun
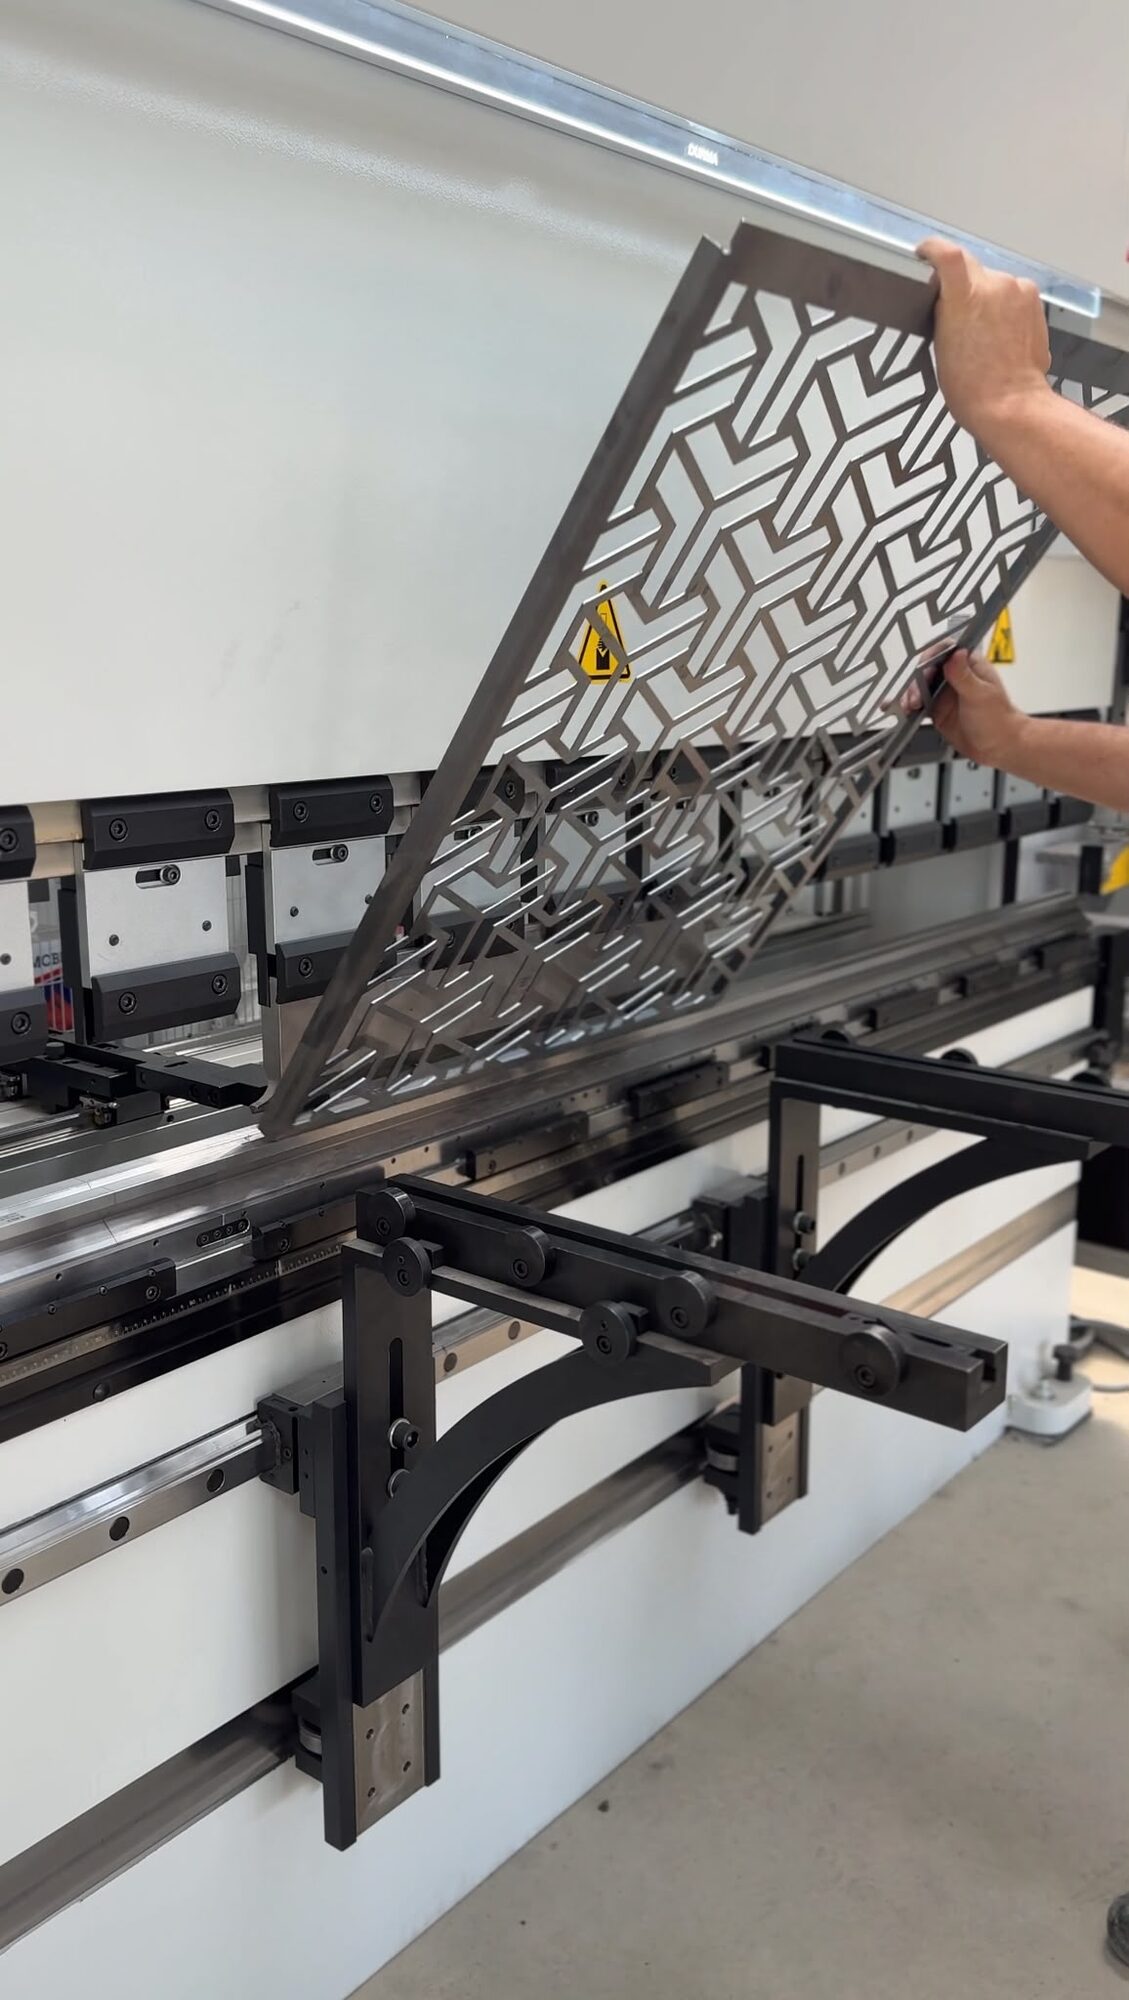
Büküm çizgisine yakın delik ve kesikler, büküm sırasında deforme olur; yuvarlak delik ovale döner. Delik kenarı ile büküm çizgisi arasında en az 2 kalınlık artı iç yarıçap kadar mesafe bırakın. Zorunluysa büküm çizgisine rahatlatma kesiği ekleyin.
5. Büküm sırasını ve tezgâh çarpmasını düşünün
Çok kademeli kutularda önceki büküm, sonraki için tezgâha çarpabilir. Derin dar kutular özel kalıp ister. Tasarım aşamasında bize danışırsanız, üretilemeyen bir formu çizmeden önce alternatif öneririz.
Sonuç
Bu kurallara uyan çizim ilk denemede doğru çıkar; numune ve revizyon turu ortadan kalkar. Emin olmadığınız noktalarda taslağı gönderin, üretilebilirlik kontrolünü ücretsiz yapıyoruz.